Kuinka toteuttaa vivun lukitusrengasmetallien automaattinen tuotanto
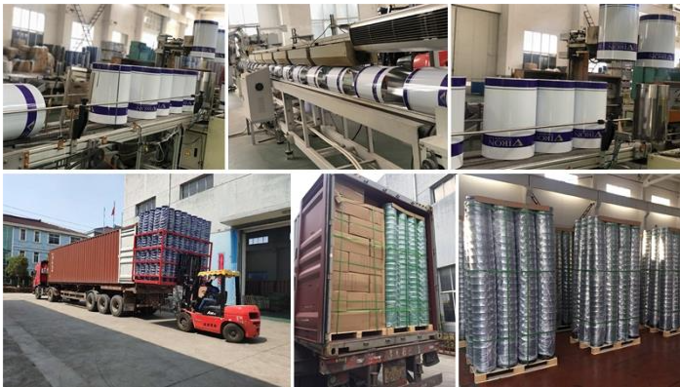
- Vivun lukkorengasmetalli -astioiden automatisoitu tuotanto sisältää pääasiassa seuraavat avainlinkit:
Materiaalin valmistus ja leikkaus
Raaka -ainetoimitus: Ensinnäkin, tinlevylevykelat toimitetaan jatkuvasti tuotantolinjaan automaattisen kuljetusjärjestelmän kautta. Nämä kelat ovat yleensä esiasetettuja teräksiä, jotka täyttävät rautarummun tuotantostandardit ja joilla on vakaa paksuus ja materiaalin laatu.
Automaattinen leikkaus: Rautalevy leikataan metallipailin suunnittelukon mukaan käyttämällä korkean tarkkuuden CNC-leikkuulaitteita. Esi-ohjelmoitujen kokoparametrien avulla leikkuukone voi leikata rautalevyn tarkasti muotoon ja kokoon, jotta metalliaruskien, pohjan ja kannen valmistukseen tarvitaan. Esimerkiksi pyöreiden tynnyrin pohja- ja tynnyripeitteissä leikkuulaitteet voivat leikata tarkasti pyöreät rautalevyt ja hallita halkaisijan tarkkuutta millimetrin tasolla varmistaaksesi, että myöhemmät muodostumis- ja kokoonpanoprosessit etenevät sujuvasti.
Metallihousun rungon muodostaminen
Curling: Automaattisella tuotantolinjalla rautalevyn leikattu runko on käpristynyt rullalaitteita. Näiden telojen paine- ja liikkeen etenemissuunta on asetettu tarkasti tietokoneen ohjausjärjestelmän avulla, ja ne voivat vähitellen taivuttaa rautalevyn lieriömäiseen muotoon. Tämän prosessin aikana metallihousun rungon liitokset hitsataan myös hitsauslaitteet, yleensä käyttämällä automaattisia kaarihitsaus- tai laserhitsaustekniikkaa korkean hitsauslaadun, yhtenäisten ja kiinteiden hitsien varmistamiseksi.
Metallipailin rungonvahvistus: Rautametallien astioiden voimakkuuden parantamiseksi jotkut metallirunkojen on suoritettava tynnyrin rungon vahvistusprosessi. Automaattiset laitteet voivat saavuttaa tämän rullaamalla vahvistus kylkiluut metallipailien ulkopinnalle. Näiden vahvistavien kylkiluiden muoto, etäisyys ja syvyys voidaan säätää tarkasti automatisoidun laitteen ohjausjärjestelmän kautta. - Valmistus ja kokoonpano ja metalli -astian kansi
Leimaus: Metallipailin pohja ja kansi valmistetaan yleensä leimaamalla prosessi. Automaattinen leimauslaite voi leimata leikattu pyöreä rautalevy tynnyrin pohjaan ja tynnyrin kannen tietyllä syvyydellä ja muodossa lyhyessä ajassa. Leimausmuotin suunnittelu ja valmistus tarkkuus ovat erittäin korkeat, mikä voi varmistaa, että tynnyrin pohjan ja tynnyrin kannen mitta ja muoto täyttävät vaatimukset.
Kokoonpanoprosessi: Kokoonpanoprosessissa robottivarsi voi koota tynnyrin pohjan ja tynnyrin kannen tynnyrin rungolla. Visuaalisen tunnistusjärjestelmän tai esisarjan ohjelman kautta robotti voi tarttua tarkasti tynnyrin pohjaan, tynnyrin kannen ja tynnyrin runkoon, kohdistaa ne ja kytkeä ne sitten automatisoitujen niittaus- tai hitsauslaitteiden avulla. Esimerkiksi niittaamalla automatisoitu niittauskone voi niitti kiinteällä etäisyydellä ja voimassa varmistaakseen kokoonpanolaadun vakauden.
Pintakäsittely ja laadun tarkastus
Pintakäsittely: Automaattiset pintakäsittelylaitteet voivat suorittaa pintakäsittelyjä, kuten maalausta ja galvanisointia rautatynnyreissä. Maalauslaitteet voivat ruiskuttaa maalin tasaisesti rautatynnyrin pinnalle ja kuivata maalikerroksen nopeasti kuivauslaitteen läpi. Galvanisointi on muodostaa tasainen sinkkikerros rautatynnyrin pinnalle sähkökemiallisen menetelmän avulla. Tätä prosessia ohjataan myös tarkasti automatisoidulla laitteella.
Laaduntarkastus: Lopuksi rautatynnyrin mitat tarkkuus, hitsin laatu, pinnan laatu jne. Automaattisella tarkastusjärjestelmällä tarkistetaan. Esimerkiksi optisia tarkastuslaitteita käytetään tarkistamaan, onko rautatynnyrin pinnalla naarmuja, kaivoja ja muita vikoja, ja ultraäänitarkastuslaitteita käytetään tarkistamaan, onko huokoset, halkeamat ja muut ongelmat hitsauksen sisällä. Pysäyttämättömät tuotteet lajitellaan automaattisesti, ja pätevät rautatynnyrit voidaan pakata ja varastoida.
Jos sinulla on kysyttävää tai tarvitset lisätietoja rautatynnyrien automatisoidusta tuotannosta, ota rohkeasti yhteyttä, palvelemme sinua koko sydämestä!